Problemas de impresión 3D y soluciones: guía de diagnóstico
Los fallos de impresión 3D más comunes, su causa y cómo arreglarlos: primera capa, warping, hilos, subextrusión, capas desplazadas, atascos y más.
En este artículo
Una pieza que se despega, hilos por todas partes, capas movidas… Todos los que imprimimos en 3D hemos pasado por ahí. La buena noticia es que casi todos los fallos tienen pocas causas posibles, y suelen ser siempre las mismas. Para no ir probando a ciegas, he preparado el diagnóstico de fallos de impresión 3D: eliges lo que le pasa a tu pieza y te muestra las causas de más a menos probable, cómo comprobar cada una y cómo solucionarla.
La regla de oro: un cambio cada vez
Antes de tocar nada: cambia un solo ajuste y vuelve a imprimir la misma pieza de prueba. Si cambias la temperatura, la retracción y la velocidad a la vez y se arregla, no sabrás qué ha sido (y si empeora, tampoco).
Los fallos más comunes y su causa principal
| Síntoma | Causa más probable | Primera solución |
|---|---|---|
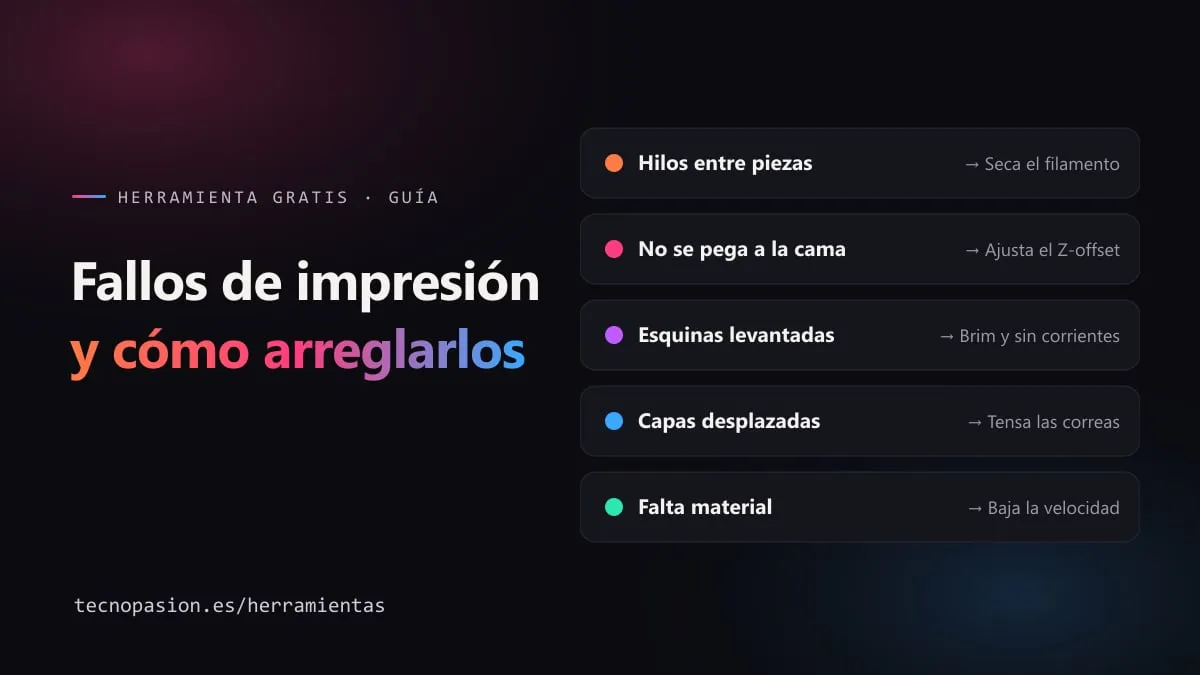
| La primera capa no se pega | Z-offset alto o cama sucia | Bajar el Z-offset y lavar la placa |
| Esquinas levantadas (warping) | El material encoge al enfriarse | Brim, cama más caliente, sin corrientes |
| Pie de elefante | Boquilla muy cerca en la primera capa | Subir el Z-offset |
| Hilos (stringing) | Filamento húmedo | Secar la bobina |
| Falta material | Velocidad mayor de lo que funde el hotend | Bajar velocidad o flujo volumétrico |
| Atasco | Calor que sube por el disipador | Revisar el ventilador del hotend |
| Capas desplazadas | Correas flojas o golpes | Tensar correas y activar z-hop |
| Ondas tras las esquinas | Vibraciones | Menos aceleración, input shaping |
| Capas que se separan | Temperatura baja o mucho ventilador | Subir temperatura, menos ventilador |
| Medidas que no cuadran | Sobreextrusión | Calibrar el flujo |
Por dónde empezar si todo falla
- Mecánica: correas tensas, poleas apretadas, ruedas sin juego y la impresora sobre una superficie firme.
- Primera capa: nivelación o mallado con la cama caliente y Z-offset ajustado.
- Filamento seco, sobre todo PETG, TPU y Nylon.
- Temperatura, flujo y retracción, en ese orden.
Para todo esto tienes el asistente de calibración, que te lleva paso a paso con calculadoras. El diagnóstico enlaza directamente al paso de calibración que corresponde a cada causa.
Problemas que parecen distintos pero son el mismo
- Hilos, chasquidos y burbujas suelen ser filamento húmedo.
- Medidas grandes, bordes gruesos y la capa superior arrastrada apuntan a sobreextrusión.
- Pieza débil, paredes finas y huecos apuntan a subextrusión, muchas veces por imprimir más rápido de lo que el hotend puede fundir.
¿Dudas sobre qué material usar para evitar problemas? La guía interactiva de filamentos te dice cuál encaja con tu pieza y tu impresora.
Preguntas frecuentes
¿Por qué mi impresión 3D no se pega a la cama?
En la mayoría de casos la boquilla está demasiado lejos de la cama (Z-offset) o la placa tiene grasa de los dedos. Baja el Z-offset hasta que la primera capa salga ligeramente aplastada y lava la placa con agua y jabón de platos.
¿Cómo quito los hilos de las impresiones?
Primero seca el filamento: es la causa más habitual, sobre todo en PETG. Después baja la temperatura de 5 en 5 °C y, por último, ajusta la retracción.
¿Por qué se desplazan las capas?
Normalmente por correas flojas, una polea suelta o la boquilla chocando contra una zona levantada de la pieza. Tensa las correas, aprieta los prisioneros y activa el salto en Z en los desplazamientos.
¿Qué hago si la boquilla no saca filamento?
Comprueba que el ventilador del disipador gira, haz una extracción en frío (cold pull) y, si sigue atascada, cambia la boquilla. Con PLA en impresoras cerradas, abre la puerta: el calor acumulado provoca atascos.
¿Hay que calibrar la impresora para evitar fallos?
Sí: una calibración básica (primera capa, temperatura, flujo y retracción) evita la mayoría de problemas. Hazla en orden con un asistente de calibración y repítela al cambiar de material o de boquilla.